

新聞動(dòng)態(tài)
136 3291 9686
手機(jī): 13632919686
郵箱:szzyal@szzyal.com
QQ:29210625
地址:深圳市龍崗大運(yùn)新城榮超金融大廈19層/肇慶高新區(qū)亞鋁大街東
鋁型材怎么選才不會(huì)出現(xiàn)變形問題?
發(fā)布時(shí)間:2026-08-18 11:32:35鋁型材要想盡量避免彎曲、扭曲、翹曲、加工后變形,不能只看“鋁材厚不厚”,更要綜合考慮合金牌號(hào)、截面結(jié)構(gòu)、壁厚、熱處理狀態(tài)和后續(xù)加工方式。
一般可以重點(diǎn)看以下幾個(gè)方面:
1、先根據(jù)用途選合適的鋁合金牌號(hào)。
6061、6063是比較常見的鋁型材材料。6063擠壓性能和表面處理效果較好,常用于門窗、裝飾和普通工業(yè)型材;6061強(qiáng)度相對(duì)更高,更適合設(shè)備框架、機(jī)械結(jié)構(gòu)件等。如果結(jié)構(gòu)承載較大,卻選擇強(qiáng)度偏低的材料,更容易產(chǎn)生長(zhǎng)期變形。
2、截面設(shè)計(jì)比單純?cè)黾颖诤窀匾?/strong>
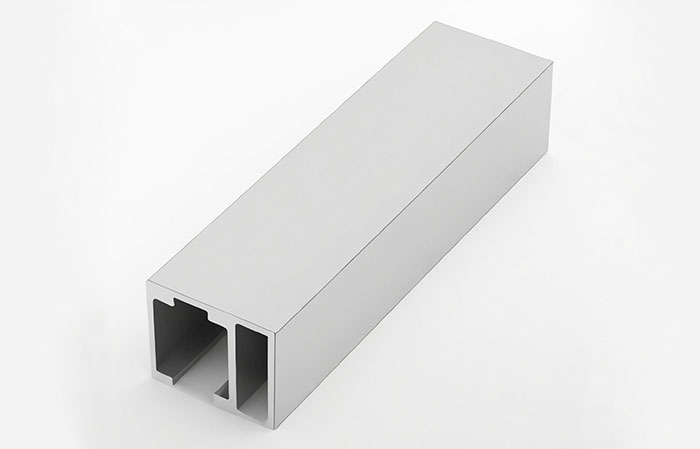
同樣重量的鋁型材,合理增加加強(qiáng)筋、封閉腔體或優(yōu)化截面高度,往往比局部加厚更能提高抗彎和抗扭能力。特別是長(zhǎng)尺寸型材,應(yīng)重點(diǎn)關(guān)注截面的慣性矩和整體對(duì)稱性。截面左右厚薄差異過大,也容易在擠壓和冷卻過程中產(chǎn)生彎曲。
3、壁厚盡量均勻。
如果某些位置特別厚、某些地方特別薄,擠壓后各區(qū)域冷卻速度不同,容易形成內(nèi)部應(yīng)力,后續(xù)切割或CNC加工時(shí)就可能釋放出來,出現(xiàn)翹曲。對(duì)于需要精加工的鋁型材,均勻壁厚通常比盲目追求厚壁更重要。
4、注意型材的熱處理狀態(tài)。
例如常見的T5、T6狀態(tài),其強(qiáng)度和殘余應(yīng)力情況不同。需要高精度加工的結(jié)構(gòu)件,不能只看硬度,還要關(guān)注材料經(jīng)過淬火、時(shí)效之后是否存在較大的殘余應(yīng)力。部分鋁型材在出廠時(shí)看起來很直,但經(jīng)過大量銑削后會(huì)明顯彎曲,很多時(shí)候就是內(nèi)部應(yīng)力釋放造成的。
5、長(zhǎng)尺寸型材要重點(diǎn)檢查直線度和扭擰度。
采購(gòu)時(shí)除了尺寸公差,還應(yīng)關(guān)注直線度、平面度和扭擰情況。尤其是3米、6米甚至更長(zhǎng)的工業(yè)鋁型材,小的單位長(zhǎng)度偏差累計(jì)以后會(huì)非常明顯。如果用于自動(dòng)化設(shè)備、導(dǎo)軌安裝或者精密機(jī)架,對(duì)直線度要求應(yīng)該提前寫進(jìn)采購(gòu)標(biāo)準(zhǔn)。
6、CNC加工量大的型材要預(yù)留工藝余量。
如果一面大量銑削、另一面基本不加工,很容易形成應(yīng)力不平衡。比較穩(wěn)妥的方式是采用對(duì)稱加工、分階段加工,必要時(shí)粗加工后進(jìn)行去應(yīng)力處理,再完成精加工,而不是一次性把尺寸加工到位。
7、不要只比較單價(jià)。
低價(jià)鋁型材可能在原材料成分、擠壓溫度控制、模具精度、在線拉直、時(shí)效處理等方面存在差異。對(duì)于設(shè)備框架、機(jī)械結(jié)構(gòu)件等需要長(zhǎng)期保持尺寸穩(wěn)定的產(chǎn)品,更應(yīng)該關(guān)注供應(yīng)商是否能夠控制材質(zhì)、壁厚公差、直線度、硬度和殘余應(yīng)力。
簡(jiǎn)單來說,想減少鋁型材變形,可以記住一句話:材料強(qiáng)度要匹配、截面結(jié)構(gòu)要合理、壁厚盡量均勻、熱處理要穩(wěn)定,加工時(shí)還要控制應(yīng)力釋放。
如果是用于設(shè)備機(jī)架、工業(yè)流水線、門窗、散熱器或CNC精密零件,選型重點(diǎn)還會(huì)有所不同。